48 st
Komponenter
9 dagar
Tid på plats och i lacklinje
310 μm
Total skikttjocklek
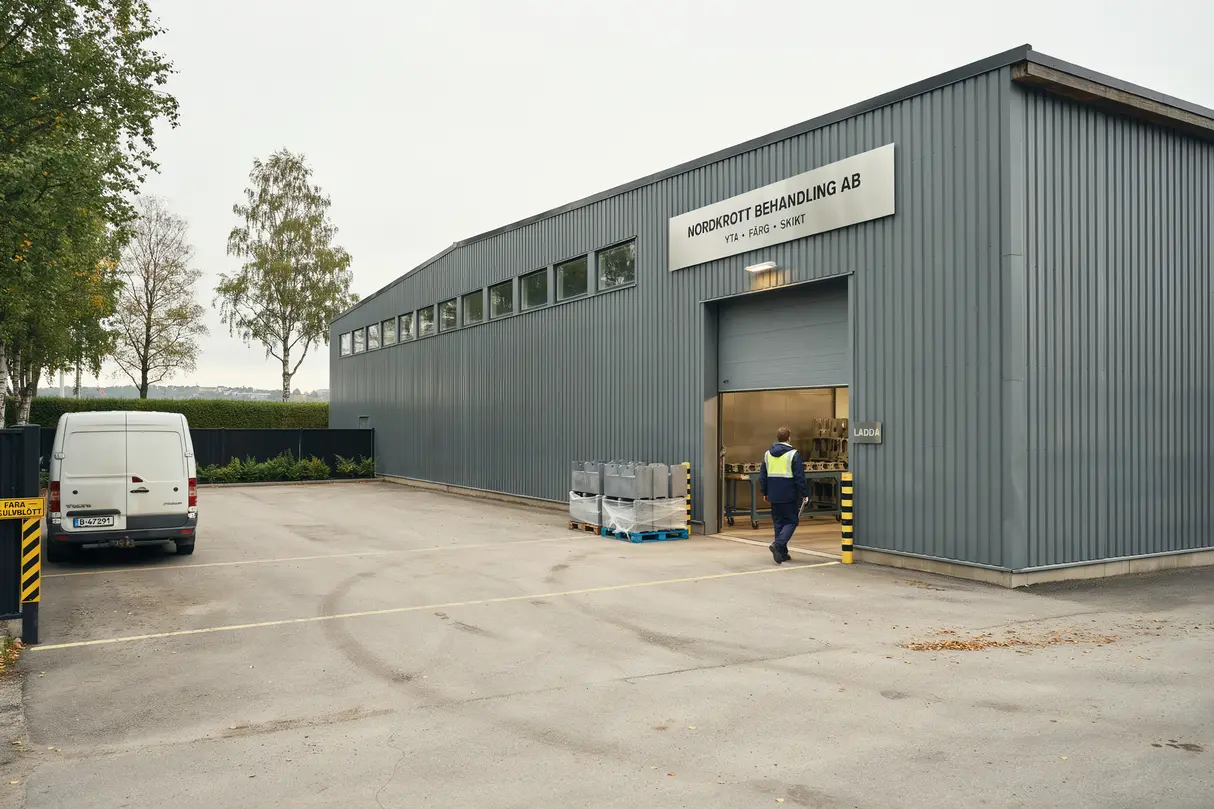
Industriell lackering och ytbehandling av maskinkomponenter i Huvudsta, Solna genomfördes för ett parti ståldetaljer och kapslingar som hade slitna ytor, ytrost och äldre färgskikt med varierande vidhäftning. Arbetet omfattade rengöring, mekanisk förbehandling, rostskyddsgrund, mellanstrykning och täcklack i ett system anpassat för industriell miljö med återkommande fukt, smuts och mekaniskt slitage. Målet var att återställa ett jämnt ytskikt, förbättra korrosionsskyddet och få delarna klara för fortsatt drift utan att måttkritiska ytor byggdes upp med onödig färgtjocklek.
Så förbereddes maskinkomponenterna före lackering i Huvudsta, Solna
Projektet inleddes med sortering av 48 komponenter i tre grupper efter material, ytstatus och funktion. Fästöglor, täckplåtar, skyddskåpor och mindre stativdelar hade olika grad av slitage, och därför delades arbetet upp redan från början. Löst sittande färg avlägsnades mekaniskt och ytorna avfettades för att få bort oljerester, skärvätska och inarbetat damm. På flera detaljer satt färgen kvar väl i hörn och veck men hade släppt längs kanter och runt skruvhål. Där jämnades övergångarna ut för att undvika synliga nivåskillnader efter täcklack.
Rengöring, maskering och kontroll av kritiska ytor
Före grundmålning maskerades anliggningsytor, gängor, axelhål och kontaktpunkter där färgskikt hade kunnat påverka passning eller montage. På ett antal kapslingar skyddades även märkytor och dräneringsöppningar. Förbehandlingen anpassades till underlaget. Släta stålplåtar ruggades upp för bättre vidhäftning medan grövre ståldetaljer borstades ner till fast och ren yta. Efter rengöringen kontrollerades komponenterna visuellt så att inga silikonrester, slipdamm eller fuktansamlingar låg kvar i vikta hörn. Det momentet var avgörande. Små rester i veck hade annars kunnat ge kratrar eller blåsor i den färdiga lacken.
Lacksystem och ytbehandling för industriell miljö
Ett tvåkomponents system byggdes upp i flera skikt för att ge slitstyrka och korrosionsskydd. Först lades en rostskyddsgrund på cirka 80 μm torr skikttjocklek. Därefter följde ett mellanlager som fyllde mindre sliprosor och gav en jämnare bas inför slutstrykningen. Täcklacken applicerades i kulör anpassad till befintlig maskinmiljö och lades i ett jämnt skikt utan att hörn eller invändiga vinklar övermättades. Den sammanlagda skikttjockleken hamnade omkring 310 μm på de mest utsatta detaljerna, medan maskerade passytor hölls fria från färguppbyggnad.
Torktider och härdning mellan skikten
Mellan varje arbetssteg gavs tillräcklig flash-off-tid så att lösningsmedel ventilerades ut innan nästa skikt lades på. Det minskade risken för kokblåsor och mjuka ytor. Mindre komponenter kunde hanteras tidigare, men större kåpor och stativdelar fick längre härdningstid innan avmaskering och omlastning. Lufttemperatur och godscirkulation hölls jämna under processen för att undvika skillnader i glans mellan plana ytor och invikta partier. På flera detaljer behövdes en extra kontrollstrykning längs underkanter där rostangrepp tidigare hade börjat.
Detaljer som påverkade slutresultatet
En utmaning i projektet var att många delar hade blandad ytkvalitet på samma komponent. Framsidorna kunde vara relativt intakta medan baksidorna bar spår av fukt, slagmärken och äldre omlackering. Därför utfördes inte behandlingen som ett standardupplägg rakt igenom, utan med justeringar per detalj. Skarpa grader rundades lätt av före målning för att förbättra färgens täckning över kanter. På två stativdelar upptäcktes begynnande rost i svetsövergångar, och dessa rensades djupare innan ny grund applicerades. Resultatet blev ett tätare ytskikt med bättre täckning i svåråtkomliga partier.
Färdig yta och funktion efter återmontering
Efter avslutad härdning avlägsnades maskeringen och kanter, hålbilder samt kontaktytor kontrollerades. Den färdiga ytan blev jämn i kulör och glans utan rinningar, torra partier eller synliga övergångar mellan gammalt och nytt underlag. Komponenterna fick ett tydligare korrosionsskydd och en yta som tålde återkommande rengöring bättre än före åtgärden. På detaljer som skulle åter in i maskinmiljö märktes det särskilt runt infästningar och hörn, där slitaget tidigare hade varit störst. Arbetet avslutades med packning och sortering för återmontering i rätt ordning.
Vad ingick
- ✓ Avfettning och rengöring av ståldetaljer
- ✓ Mekanisk förbehandling och borttagning av lös färg
- ✓ Maskering av gängor, passytor och montagepunkter
- ✓ Grundmålning, mellanstrykning och täcklack
Material
| Material | Mängd |
| Avfettningsmedel | 18 l |
| Rostskyddsgrund | 12 l |
| Mellanstrykningsfärg | 9 l |
| Täcklack | 14 l |
Liknande ytbehandling av maskindelar och ståldetaljer
Den här typen av projekt brukade omfatta rengöring, förbehandling och uppbyggnad av ett lacksystem som passade komponenternas användningsmiljö. Slitage, oljerester, rostangrepp och gamla färgskikt påverkade hur mycket underarbete som krävdes. Även små detaljer behövde ofta maskeras noggrant för att gängor, lagerlägen och passytor skulle fungera efter målning.
För maskinkomponenter var det vanligt att olika delar i samma leverans behövde olika behandling. Vissa ytor kunde nöja sig med ruggning och ny täcklack, medan andra krävde djupare rostborttagning och fler skikt. Skikttjocklek, härdningstid och val av grundfärg anpassades därför till underlag, geometri och hur delarna belastades i drift. Resultatet blev bäst när funktion och ytkrav vägdes lika tungt som utseendet.
- ✓ Rengöring av oljiga och smutsutsatta industridetaljer
- ✓ Förbehandling av rostskadade stålytor och svetszoner
- ✓ Maskering av passytor, gängor och märkningsfält
- ✓ Uppbyggnad av grund, mellanlager och slitstark toppfärg
- ✓ Kontroll av täckning, glans och färgfria funktionsytor
Står du inför ett liknande arbete?
Beskriv projektet i formuläret här intill så hjälper vi dig vidare med rätt lösning för lackering och ytbehandling.